欢迎来到先锋精密机械五金工具网站!
- 咨询热线:0769-85381587
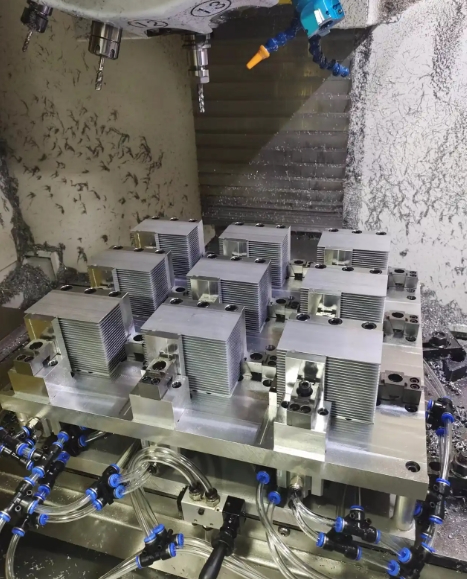
本实拍为钻攻中心多工位气动工装夹具,用于铝合金散热器散热片批量加工。整板集成多组气动夹紧工位,依靠气源驱动实现工件自动锁紧与松卸,一次装夹多件散热器工件,同步完成散热齿铣削、钻孔、攻牙工序。 散热器属于薄壁齿型铝件,加工易变形;这套气动夹具可调节夹紧压力,避免压伤、挤压变形,配合机床高效完成多件同步切削。工装集成气管快接组件,安装在钻攻机工作台,适合长时间连续量产。
自动化快速装夹:气动驱动,一键夹紧松料,省去手动锁钳时间,缩短上下料节拍,提升钻攻机产能。
压力可调,保护薄壁工件:气压调压控制夹紧力,针对散热器薄齿铝件,有效防止挤压变形,保障成品良率。
多工位同步生产:一块底板集成多个工位,单次上机加工多件产品,提高机床利用率。
工装通用性强:模块化定位结构,可更换定位块,切换不同规格散热器产品,柔性生产。
钻攻中心、CNC 加工中心;铝合金散热器、散热片、薄壁铝型材零件批量铣削钻孔;新能源、电子散热零部件加工厂。
定制多工位气动工装、多工位并列虎钳
联系人:樊先生
手 机:13006837946
电 话:0769-85381587
邮 箱:475952928@qq.com
地 址:广东省东莞市长安镇乌沙长荣五金广场
公司一贯奉行"质量优先,用户至上"的宗旨,高标准,严要求,竭诚欢迎国内外新老用户来公司进行考察、指导、洽谈业务。
Copyright © 2026 All Rights Reserved 版权所有 :先锋精密机械五金工具 备案号:ICP备********号 网站地图(百度 / 谷歌)
网站技术支持:13922983965
服务热线
管理员
该内容暂无评论